Os sistemas de transporte pneumático multifuncional representam uma solução sofisticada para o manuseio de materiais em diversas aplicações industriais. Esses sistemas são projetados para transportar materiais a granel de forma eficiente e segura, utilizando pressão de ar, oferecendo uma abordagem versátil para o movimento de materiais em diferentes ambientes. A tecnologia por trás dessas máquinas combina precisão de engenharia com flexibilidade operacional, tornando-as indispensáveis em setores como processamento de alimentos, farmacêutica e fabricação química. A HeadPowder, uma fabricante líder sediada em Shandong, China, é especializada no desenvolvimento e fornecimento de equipamentos de transporte pneumático multifuncional de alta qualidade, adaptados às diversas necessidades das indústrias modernas.
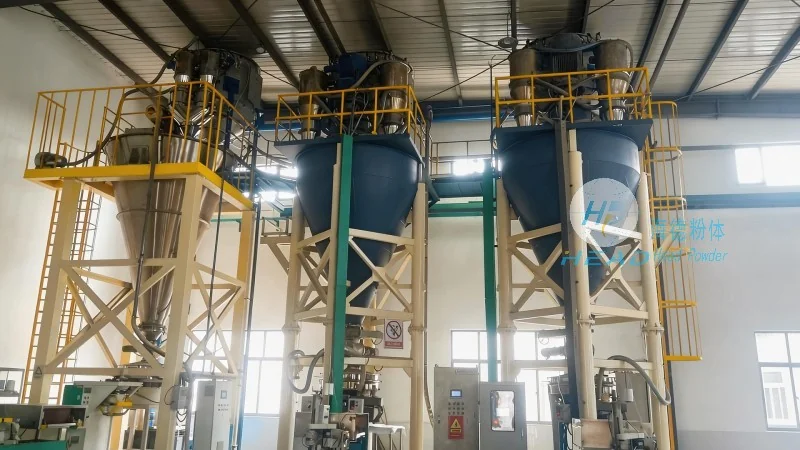
Princípio de Funcionamento dos Sistemas de Transporte Pneumático
O mecanismo central de um sistema de transporte pneumático multifuncional envolve a criação de um diferencial de pressão entre a fonte do material e o destino. O ar é introduzido no sistema, geralmente através de um soprador ou compressor, gerando a força necessária para mover o material. Em seguida, o material é atraído para a linha de transporte por meio de uma tremonha ou entrada, onde fica suspenso em um fluxo de ar. Essa suspensão permite que o material seja transportado pela tubulação, superando obstáculos como curvas, elevações verticais e distâncias horizontais. O sistema utiliza pressão positiva (transporte por pressão) ou pressão negativa (transporte a vácuo), dependendo das especificações da aplicação. Nos sistemas de pressão positiva, o ar é forçado a passar pelo material, enquanto nos sistemas de pressão negativa, o ar é retirado do material, criando um vácuo que puxa o material. A escolha entre esses métodos depende de fatores como características do material, distância e layout do sistema. A eficiência do processo de transporte é aumentada pela design da linha de transporte, que inclui componentes como entradas, saídas e válvulas de controle que regulam o fluxo e a pressão. O sistema também incorpora filtros e ciclones para separar o material do ar, garantindo que o material transportado permaneça limpo e livre de contaminação. Esse processo de separação é crítico para manter a qualidade do produto, especialmente em indústrias onde a pureza é fundamental, como alimentos e farmacêutica.
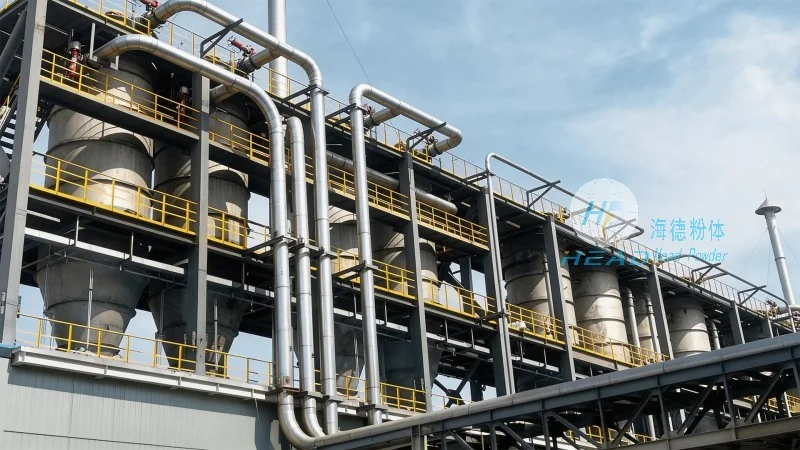
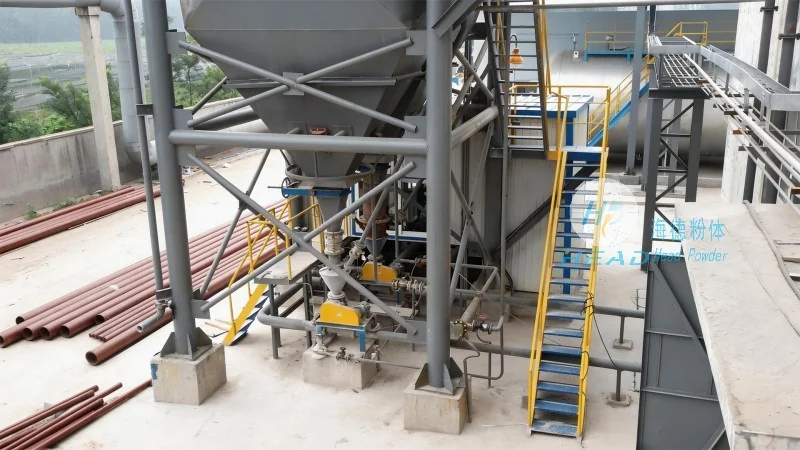
Principais Características dos Transportadores Pneumáticos Multifuncionais
O equipamento de transporte pneumático multifuncional é caracterizado por várias características distintas que o diferenciam dos métodos tradicionais de manuseio de materiais. Uma das principais vantagens é sua capacidade de lidar com uma ampla gama de materiais, incluindo pós, grânulos e até sólidos em massa, com mínima degradação ou perda. A flexibilidade do sistema permite adaptação às diferentes necessidades de produção, tornando-o adequado tanto para operações em pequena quanto grande escala. Outra característica notável é o design compacto do sistema, que reduz o espaço necessário para instalação, sendo ideal para instalações com espaço limitado. O equipamento também está equipado com sistemas de controle avançados que permitem regulação precisa do fluxo de ar e da pressão, garantindo um transporte de materiais consistente e confiável. Esses controles podem ser integrados a outros processos de produção, permitindo automação contínua e melhoria na eficiência operacional. Além disso, o design higiênico do sistema é uma característica crítica, especialmente em indústrias onde a contaminação do produto deve ser estritamente evitada. O uso de superfícies lisas e fáceis de limpar e a ausência de partes móveis em contato com o material contribuem para manter altos padrões de limpeza. A natureza multifuncional do equipamento também permite integração com outros equipamentos de processamento, como misturadores, secadores e máquinas de embalagem, criando uma solução abrangente para manuseio de materiais. Essa integração melhora o fluxo geral de produção e reduz a necessidade de intervenção manual, levando a maior produtividade e custos de mão menor.
Aplicações e Benefícios em Ambientes Industriais
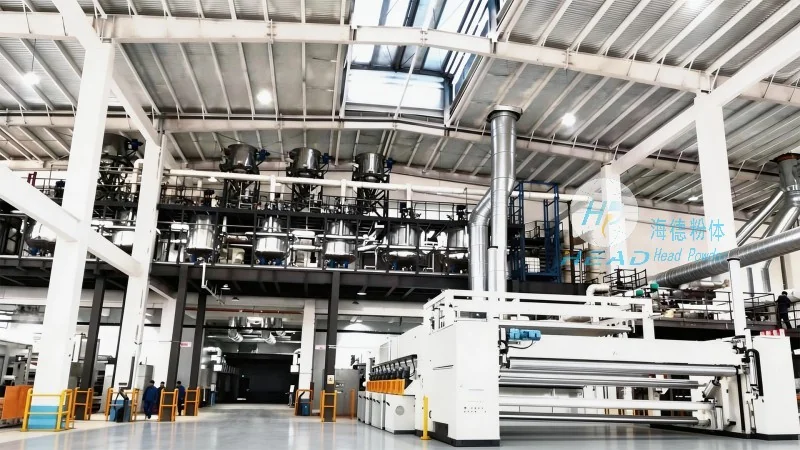
A versatilidade dos sistemas de transporte pneumático multifuncionais os torna aplicáveis em uma ampla gama de indústrias. Na indústria alimentícia, esses sistemas são usados para transportar ingredientes como farinha, açúcar e especiarias, garantindo que os materiais permaneçam frescos e não contaminados. O design higiênico e a capacidade de lidar com materiais sensíveis os tornam a escolha preferida em fábricas de processamento de alimentos. No setor farmacêutico, os sistemas são utilizados para transportar ingredientes ativos farmacêuticos (APIs) e outras matérias-primas, onde o controle de qualidade rigoroso é essencial. A operação com pressão positiva e os sistemas de filtração evitam a contaminação cruzada, atendendo aos requisitos regulatórios estritos da indústria. A indústria química também se beneficia desses sistemas, pois eles podem lidar com vários produtos químicos e pós, incluindo aqueles perigosos ou reativos. A capacidade de controlar a temperatura e a pressão dentro do sistema ajuda a manter a estabilidade dos materiais durante o transporte. Além desses setores, os sistemas são usados na indústria agrícola e de mineração para transportar grãos, minerais e outros materiais a granel. A eficiência e confiabilidade do equipamento contribuem para um melhor desempenho operacional, redução no tempo de inatividade e menores custos de manutenção. Os benefícios de longo prazo da implementação de um sistema de transporte pneumático multifuncional incluem aumento da produtividade, melhoria da qualidade dos produtos e conformidade com os padrões da indústria. A adaptabilidade do sistema permite expansão futura e integração com novas tecnologias, garantindo que continue sendo um ativo valioso no cenário industrial em evolução.


